
Cas d'usage · Taux de service client
Tenir la date promise, sans déployer des moyens d'urgence
Chez Nicomatic, fabricant de connecteurs pour l'aéronautique, la défense, le médical et l'industrie, le respect des délais est l'un des engagements clés envers les clients.
- Secteur — Connecteurs & interconnexion
- Périmètre — 2 sites France + réplication groupe
- Modules — Tracking · Workflow Control · Scheduling
- En production depuis 2022
Contexte du client
L'OTD comme promesse commerciale, dans un job shop.
C'est le plus difficile à tenir dans un job shop : une grande variété de gammes, des flux non linéaires, des mini-usines aux modèles d'optimisation différents, une charge en croissance. Un retard sur un poste se propage de façon non intuitive.
Le contexte industriel, sur les sites français
Paramètre | Valeur |
|---|---|
Sites de production français | 2 sites, dont un avec extension |
Mini-usines dans le périmètre groupe | 5 + mini-usines — composants, assemblage, custom |
Modèles d'optimisation | distincts par mini-usine — un standard groupe à construire |
Capacité effective retenue par opérateur | 6 h 30 |
Systèmes en place | |
Zones de flux suivies par atelier | 5 zones — préparation, contrôle, assemblage, en cours / en attente, en cours bis |
Le quotidien avant ROBIN
Le moindre retard instaurait une urgence absolue.
- Pas de visibilité temps réel sur les lancements en cours dans l'atelier
- Approvisionnement en outils et composants inefficace — on découvre le manquant au poste
- Durées de process et d'opération imprécises : les heures standard ne reflètent plus la réalité
- Impossible de savoir quel lancement est en retard avant qu'il ne soit livré en retard
- Aucun moyen de prioriser de façon partagée entre les mini-usines
- Charge attendue en forte croissance sur les années à venir
La solution Zozio
Rendre le retard visible avant qu'il arrive.
Le point de départ : suivre physiquement les bacs de lancement dans l'atelier, par géolocalisation de zone. Chaque bac porte un tag, chaque zone est instrumentée — la traversée d'une zone déclenche automatiquement le changement d'étape dans ROBIN.
Brique 1 — Modèle de donnée
La date promise et la position physique dans le même objet
Le modèle de donnée est le cœur du dispositif. Chaque lancement porte à la fois les champs métier issus de la GPAO et les champs issus de la plateforme de géolocalisation.
- Champs GPAO : article, phase, opération, poste, code gestionnaire, client, quantité, date de fin de production, date « à servir le »
- Champs géolocalisation : date d'entrée en zone, date de sortie, zone, étape
- Plus la priorité et le responsable
Brique 2 — Seuils & alertes
Transformer le temps de séjour en alerte
Deuxième étape, et c'est celle qui change le taux de service : définir des seuils de temps de séjour par étape, et alerter automatiquement avant le dépassement.
- Les seuils sont calculés en heures ouvrées uniquement — pas de fausse alerte le lundi matin
- Le week-end est géré explicitement : les compteurs s'arrêtent le vendredi à 16 h et reprennent le lundi à 7 h
- Les changements d'étape sont produits par des règles automatiques déclenchées par la géolocalisation, pas par une saisie
Brique 3 — Priorisation
Prioriser, et rendre la priorité visible
Le taux de service se joue sur les arbitrages. ROBIN porte un système de priorité à 4 niveaux (P0 à P3), exploité dans les vues opérationnelles.
- Tableau des lancements urgents, filtré sur la priorité maximale
- Alerte date de fin de production dépassée, avec le responsable
- Répartition des lancements par priorité, globale et par zone en attente
- Carte de l'atelier : position, priorité, étape et composants manquants
- Historique complet par lancement — la base pour challenger les heures standard
Brique 4 — Ordonnancement
Ordonnancer pour tenir la date, pas pour remplir les machines
ROBIN a été intégré comme module d'ordonnancement du MES en déploiement, avec un modèle applicatif standard réplicable site par site. Le projet a été construit par lots successifs.
- Lot 0 — modèle de donnée et interconnexion GPAO → ROBIN
- Lot 1 — ordonnancement manuel, étendu à toutes les mini-usines
- Lot 2 — ordonnancement automatique sur les mini-usines prioritaires
- Lots 3-4 — tous les périmètres, puis réplication groupe et lissage multi-sites
Les seuils de temps de séjour par étape
Étape du flux | Seuil | Alerte |
|---|---|---|
Préparation | > 24 h | Lancement alerté |
Contrôle | > 24 h | Lancement alerté |
En cours / en attente | > 48 h | Lancement alerté |
En cours bis | > 48 h | Lancement alerté |
Le dispositif de tracking déployé
Site | Tags | Ancres | Gateway |
|---|---|---|---|
Site principal (atelier assemblage) | 50 | 10 | 1 |
Extension second site | 30 | 15 | 1 |
La mise en œuvre terrain
L'usage avant la sophistication.
Le déploiement a suivi la méthode ROBIN.Deploy. Un arbitrage projet mérite d'être souligné, parce qu'il est contre-intuitif et qu'il a été le bon.
Le modèle de donnée d'abord
Construction du modèle de donnée et interconnexion GPAO → ROBIN par API. C'est ce croisement — date promise au client et position physique du lancement dans le même objet — qui rend le taux de service pilotable.
Lot 0L'ordonnancement manuel partout, avant d'automatiser
Le périmètre a été volontairement recentré pour déployer l'ordonnancement manuel sur toutes les mini-usines composants et préassemblé / custom, avant d'automatiser. Priorité à l'usage et au standard de donnée, plutôt qu'à la sophistication de l'algorithme sur un seul périmètre.
Lot 1 — recentrage volontaireAutomatisation, puis réplication groupe
Ordonnancement automatique sur les mini-usines prioritaires, extension à tous les périmètres, puis réplication à l'échelle du groupe et lissage de charge multi-sites.
Lots 2 à 4
Sur le site nord-américain du groupe
L'étiquette électronique connectée met la priorité sur l'objet.
Une priorité qui n'est pas visible sur l'objet n'est pas appliquée. Le site nord-américain du groupe est allé plus loin avec le déploiement d'étiquettes électroniques connectées géolocalisées (BLE-ESL display tags).
Le dispositif ESL déployé
Élément du dispositif | Volume |
|---|---|
Étiquettes électroniques connectées (display tags) | 180 |
Locators de géolocalisation haute précision | 29 |
Gateways | 2 |
- Une donnée à jour sur l'ordre de fabrication sans papier — plus de dossier suiveur périmé
- Les priorités et changements de séquence décidés par l'ordonnancement, communiqués directement sur l'objet
- Géolocalisée en haute précision : chercher un ordre de fabrication dans l'atelier devient inutile
- Mesure des durées réelles des routines, pour challenger les heures standard
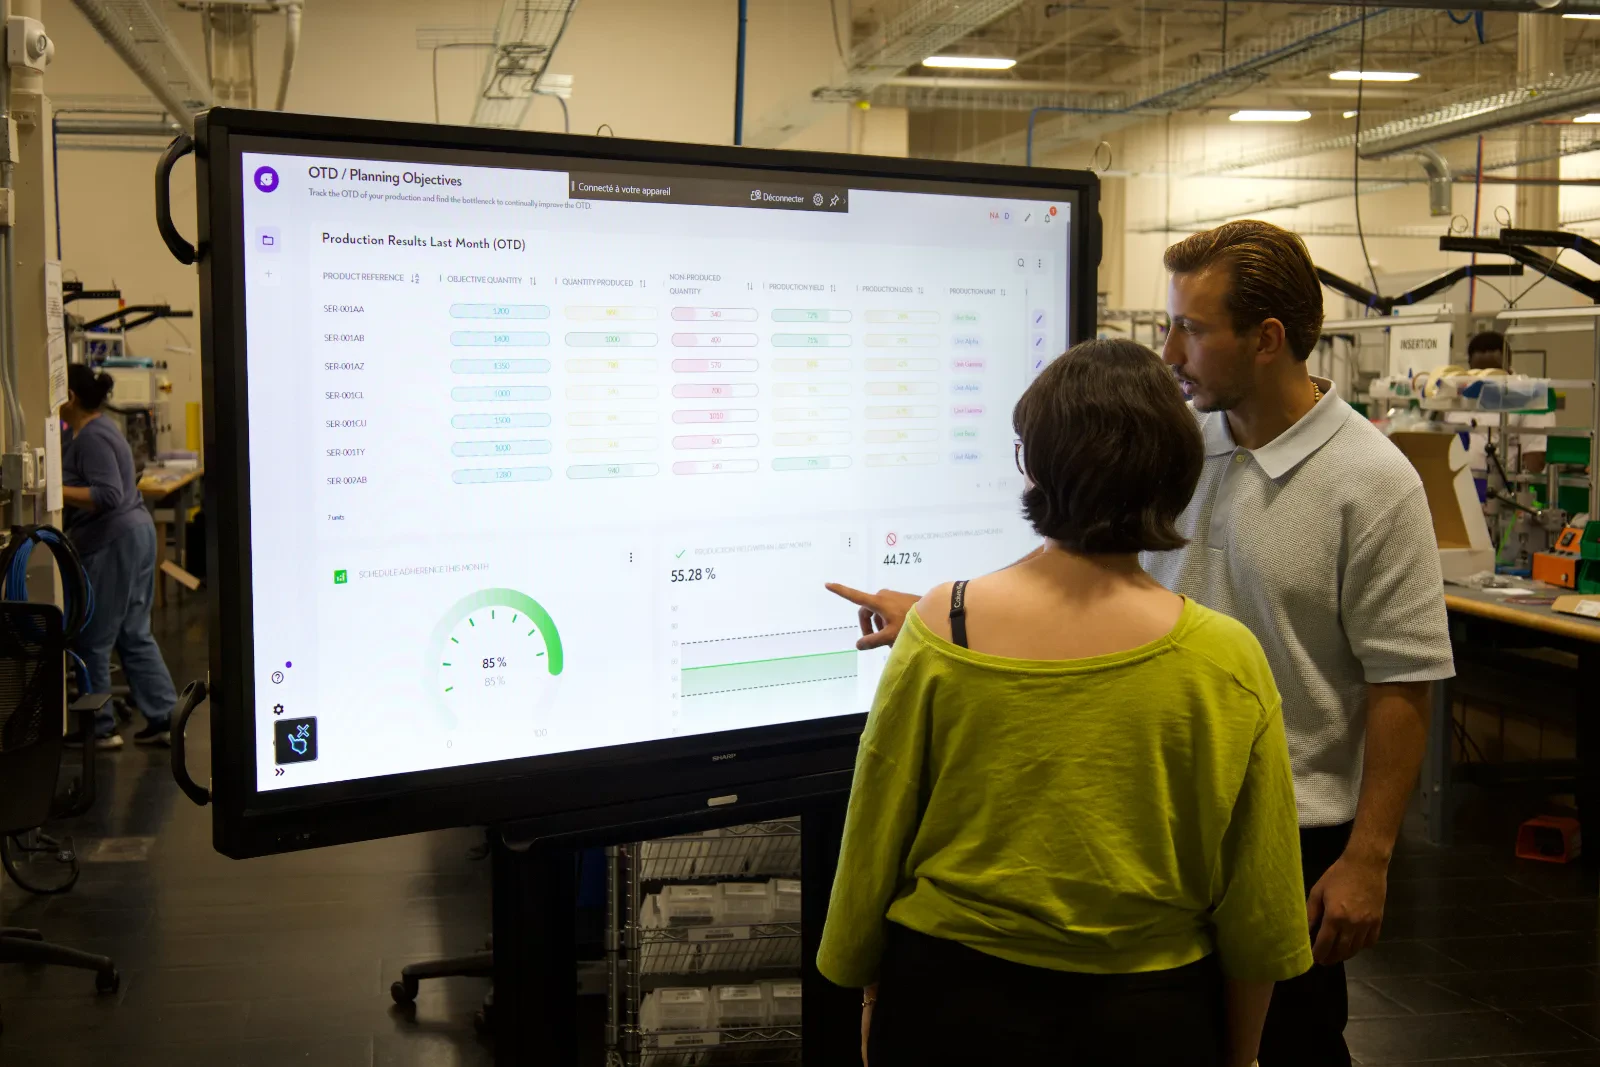
- Associée à un grand écran atelier, elle rend le WIP visible en temps réel par tous
Les objectifs affichés sur ce déploiement : OTD ≥ 95 % malgré la croissance de charge attendue sur 3 ans, et une usine numérique zéro papier avec un objectif d'1 jour gagné par ordre de fabrication par suppression des étapes sans valeur ajoutée.
Résultats mesurés
La durée, premier indicateur de réussite.
Le suivi des encours avec géolocalisation est en production continue depuis 2022 sur les sites français, avec un abonnement reconduit — et une extension de périmètre à chaque cycle.
- 2022en production continue depuis, abonnement renouvelé et périmètre étendu à chaque cycle
- ≥ 95 %d'OTD visé sur le déploiement nord-américain — objectif contractualisé au projet
- 1 jourgagné par ordre de fabrication, objectif de suppression des étapes sans valeur ajoutée
- 7périmètres déployés — lancements, outillages, semi-finis, sous-traitance, non-conformités, ordonnancement, API
Le périmètre couvert aujourd'hui : suivi des lancements (tracking et géolocalisation des bacs par zone) · suivi des outillages (géolocalisation et traçabilité du parc) · suivi des semi-finis · gestion de la sous-traitance · gestion des non-conformités (déclaration terrain et analyse des causes) · ordonnancement des OF multi-mini-usines · interconnexion API GPAO ↔ ROBIN.
Les leviers de taux de service
Ordres de grandeur modélisés, pas encore mesurés ici.
Ces ordres de grandeur ont été modélisés par Zozio sur la base d'un industriel comparable. Ils ne viennent pas de mesures réalisées sur ce projet.
Levier | Ordre de grandeur |
|---|---|
Gain d'OTD par priorisation dynamique et visibilité temps réel | +15 points d'OTD |
Réduction du lead time par re-planification automatique | −20 % |
Réduction de la replanification manuelle des superviseurs | −80 % |
Gain de capacité groupe par lissage multi-sites | +5 % |
Délai de re-calcul de l'ordonnancement lors d'un aléa | moins de 3 secondes |
Avant de vous lancer
Ce que ce projet a demandé, concrètement.
Les quatre questions que pose toute direction industrielle avant de signer, et les réponses telles qu'elles se sont vérifiées sur ce projet.
Par lots, sans big bang
Lot 0 pour le modèle de donnée, lot 1 pour l'ordonnancement manuel partout, puis automatisation. Chaque lot est utilisable en production.
Vos règles, pas les nôtres
Seuils par étape en heures ouvrées, arrêt des compteurs le week-end, priorités P0 à P3 : les règles sont celles de l'atelier, paramétrables sans développement.
Réplicable à l'échelle du groupe
Un modèle applicatif standard, déployé site par site, jusqu'au lissage de charge multi-sites. Hébergement France, Europe ou USA.
Aller plus loin
Les cas d'usage liés.
MRO aéronautique
Réduire le TAT
Le TAT ne se perd pas dans le temps de travail, mais dans les files d'attente que personne ne mesure.
Électronique
Visibilité des encours en temps réel
Le scan donne l'avancement, la géolocalisation donne la position. C'est la combinaison qui supprime la recherche.
Santé animale
Sortir du planning Excel
Excel n'est pas le problème, c'est le symptôme. D'abord la donnée terrain, ensuite le planning.
Questions fréquentes
Taux de service et OTD.
Qu'est-ce que le taux de service en production ?
Le taux de service — ou OTD, On-Time Delivery — est le pourcentage de commandes livrées dans les délais contractuels. C'est l'indicateur qui mesure la tenue des engagements clients, et dans beaucoup d'industries de spécialité, un élément de la proposition de valeur commerciale, pas seulement un KPI interne.
Pourquoi le taux de service est-il difficile à tenir dans un job shop ?
Parce que les flux ne sont pas linéaires : grande variété de gammes, passages multiples sur les mêmes ressources, files d'attente en cascade. Un retard sur un poste se propage de façon non intuitive. Sans visibilité temps réel sur la position et le temps de séjour des encours, on ne détecte le retard qu'à la livraison.
Comment améliorer son taux de service concrètement ?
Trois étapes, dans cet ordre. Mesurer : tracker les encours et géolocaliser leur position, horodater automatiquement chaque changement de zone. Alerter : définir des seuils de temps de séjour par étape, en heures ouvrées, et alerter avant le dépassement. Prioriser : mettre en place un système de priorité partagé et rendre la priorité visible sur l'objet — écran d'atelier ou étiquette électronique connectée.
Quel rôle joue la géolocalisation dans l'amélioration du taux de service ?
Elle supprime la saisie et donc le décalage. Quand la géolocalisation déclenche automatiquement le changement d'étape, le temps de séjour est mesuré sans intervention humaine — et l'alerte de retard part au bon moment. Elle permet aussi de challenger les heures standard avec les durées réellement observées, ce qui fiabilise les dates promises.
En quoi l'étiquette électronique connectée aide-t-elle le taux de service ?
Parce qu'une priorité qui n'est pas visible sur l'objet n'est pas appliquée. L'étiquette affiche la donnée à jour de l'ordre de fabrication, communique les changements de priorité décidés par l'ordonnancement, et reste géolocalisée en temps réel. Elle remplace le dossier suiveur papier — avec, sur le déploiement nord-américain du groupe, un objectif d'1 jour gagné par ordre de fabrication.
Faut-il automatiser l'ordonnancement dès le début ?
Pas nécessairement, et l'expérience de ce projet le montre. Le périmètre a été recentré pour déployer l'ordonnancement manuel sur toutes les mini-usines avant d'automatiser — priorité à l'usage et au standard de donnée. Un algorithme sophistiqué sur un périmètre isolé produit moins de taux de service qu'un outil simple utilisé partout.
Faut-il remplacer notre ERP ?
Non. Votre ERP reste le référentiel des ordres de fabrication, des gammes et des nomenclatures : il a été pensé pour la gestion, pas pour l'ordonnancement fin. ROBIN s'y connecte par connecteurs standards (SAP, Sage et autres) et prend le relais sur ce qu'il ne sait pas faire : l'ordonnancement dynamique à capacité finie et la donnée terrain en temps réel (tracking, géolocalisation, avancement réel).
Il en va de même pour un système MRO existant : ROBIN en récupère les ordres de travail, les gammes et les heures standard, et ajoute la couche qui lui manque. Votre investissement ERP est préservé.
Passer à l'action
Votre taux de service est-il piloté ou constaté ?
Faisons le point sur votre atelier.
30 minutes sur vos données · Réponse sous 24 h · Sans engagement