
Anwendungsfälle · Kunden-Liefertreue
Das zugesagte Datum halten – ohne Notfallmaßnahmen
Bei Nicomatic, Hersteller von Steckverbindern für Luftfahrt, Verteidigung, Medizintechnik und Industrie, ist die Termintreue eines der zentralen Versprechen an die Kunden.
- Branche — Steckverbinder & Verbindungstechnik
- Umfang — 2 Standorte in Frankreich + Konzern-Roll-out
- Module — Tracking · Workflow Control · Scheduling
- Im Produktivbetrieb seit 2022
Kundenkontext
OTD als Verkaufsversprechen – in einer Werkstattfertigung.
In einer Werkstattfertigung (Job Shop) ist das am schwersten einzuhalten: große Vielfalt an Arbeitsplänen, nicht lineare Flüsse, Mini-Fabriken mit unterschiedlichen Optimierungsmodellen, eine wachsende Auslastung. Eine Verzögerung an einem Arbeitsplatz pflanzt sich auf nicht intuitive Weise fort.
Der industrielle Kontext an den französischen Standorten
Parameter | Wert |
|---|---|
Produktionsstandorte in Frankreich | 2 Standorte, davon einer mit Erweiterung |
Mini-Fabriken im Konzernumfang | 5 + Mini-Fabriken — Komponenten, Montage, Sonderanfertigung |
Optimierungsmodelle | je Mini-Fabrik unterschiedlich — ein Konzernstandard muss erst aufgebaut werden |
Angesetzte effektive Kapazität pro Bediener | 6 h 30 |
Vorhandene Systeme | |
Je Werkstatt verfolgte Flusszonen | 5 Zonen — Vorbereitung, Kontrolle, Montage, WIP / wartend, WIP bis |
Der Alltag vor ROBIN
Die kleinste Verzögerung löste sofort einen Notfall aus.
- Keine Echtzeit-Sicht auf die laufenden Freigaben in der Werkstatt
- Ineffiziente Bereitstellung von Werkzeugen und Komponenten — Fehlteile fallen erst am Arbeitsplatz auf
- Ungenaue Prozess- und Vorgangsdauern: Die Standardzeiten spiegeln die Realität nicht mehr wider
- Es ist unmöglich zu wissen, welche Freigabe verspätet ist, bevor sie verspätet geliefert wird
- Keine Möglichkeit, gemeinsam über alle Mini-Fabriken hinweg zu priorisieren
- Erwartete Auslastung steigt in den kommenden Jahren stark an
Die Zozio-Lösung
Die Verzögerung sichtbar machen, bevor sie eintritt.
Der Ausgangspunkt: die Freigabe-Behälter in der Werkstatt physisch verfolgen, per zonenbasierter Geolokalisierung. Jeder Behälter trägt einen Tag, jede Zone ist instrumentiert — das Durchqueren einer Zone löst in ROBIN automatisch den Wechsel des Schritts aus.
Baustein 1 — Datenmodell
Das zugesagte Datum und die physische Position im selben Objekt
Das Datenmodell ist das Herzstück des Systems. Jede Freigabe trägt sowohl die fachlichen Felder aus dem PPS als auch die Felder der Geolokalisierungsplattform.
- PPS-Felder: Artikel, Phase, Vorgang, Arbeitsplatz, Disponentencode, Kunde, Menge, Produktionsenddatum, Datum „zu liefern am“
- Geolokalisierungsfelder: Zoneneintrittsdatum, Austrittsdatum, Zone, Schritt
- Dazu Priorität und Verantwortlicher
Baustein 2 — Schwellenwerte & Alarme
Verweilzeit in einen Alarm verwandeln
Zweiter Schritt, und er verändert die Liefertreue: Schwellenwerte für die Verweilzeit je Schritt definieren und automatisch vor der Überschreitung warnen.
- Die Schwellenwerte werden ausschließlich in Arbeitsstunden berechnet — kein Fehlalarm am Montagmorgen
- Das Wochenende wird explizit berücksichtigt: Die Zähler stoppen freitags um 16 Uhr und laufen montags um 7 Uhr weiter
- Schrittwechsel werden durch automatische, von der Geolokalisierung ausgelöste Regeln erzeugt, nicht durch manuelle Eingabe
Baustein 3 — Priorisierung
Priorisieren und die Priorität sichtbar machen
Die Liefertreue entscheidet sich bei den Abwägungen. ROBIN bietet ein Prioritätssystem mit 4 Stufen (P0 bis P3), das in den operativen Ansichten genutzt wird.
- Übersicht der dringenden Freigaben, gefiltert nach höchster Priorität
- Alarm bei überschrittenem Produktionsenddatum, mit Verantwortlichem
- Verteilung der Freigaben nach Priorität, gesamt und nach wartender Zone
- Werkstattkarte: Position, Priorität, Schritt und fehlende Komponenten
- Vollständige Historie je Freigabe — die Grundlage, um die Standardzeiten zu hinterfragen
Baustein 4 — Feinplanung
Feinplanung, um den Termin zu halten – nicht, um Maschinen auszulasten
ROBIN wurde als Feinplanungsmodul des im Roll-out befindlichen MES integriert, mit einem standardisierten, standortweise replizierbaren Anwendungsmodell. Das Projekt wurde in aufeinanderfolgenden Losen aufgebaut.
- Los 0 — Datenmodell und Schnittstelle PPS → ROBIN
- Los 1 — manuelle Feinplanung, auf alle Mini-Fabriken ausgeweitet
- Los 2 — automatische Feinplanung in den prioritären Mini-Fabriken
- Los 3-4 — alle Bereiche, dann Konzern-Roll-out und standortübergreifende Glättung
Die Schwellenwerte für die Verweilzeit je Schritt
Schritt im Fluss | Schwellenwert | Alarm |
|---|---|---|
Vorbereitung | > 24 h | Alarmierte Auftragsfreigabe |
Kontrolle | > 24 h | Alarmierte Auftragsfreigabe |
In Bearbeitung / wartend | > 48 h | Alarmierte Auftragsfreigabe |
In Bearbeitung (bis) | > 48 h | Alarmierte Auftragsfreigabe |
Das eingesetzte Tracking-System
Standort | Tags | Anchors | Gateway |
|---|---|---|---|
Hauptstandort (Montagewerkstatt) | 50 | 10 | 1 |
Erweiterung um einen zweiten Standort | 30 | 15 | 1 |
Die Umsetzung vor Ort
Zuerst die Nutzung, dann die Raffinesse.
Der Rollout folgte der Methode ROBIN.Deploy. Eine Projektentscheidung verdient Erwähnung, denn sie war kontraintuitiv und trotzdem die richtige.
Zuerst das Datenmodell
Aufbau des Datenmodells und Anbindung PPS → ROBIN per API. Erst diese Verknüpfung — das Kundenzusagedatum und die physische Position des Auftrags im selben Objekt — macht die Liefertreue steuerbar.
Los 0Überall zuerst manuelle Feinplanung, dann automatisieren
Der Umfang wurde bewusst fokussiert, um die manuelle Feinplanung in allen Mini-Fabriken für Komponenten und Vormontage / Custom auszurollen, bevor automatisiert wird. Vorrang haben die Nutzung und der Datenstandard, nicht die Raffinesse des Algorithmus auf einem einzigen Bereich.
Los 1 — bewusste FokussierungAutomatisierung, dann Konzern-Replikation
Automatische Feinplanung in den prioritären Mini-Fabriken, Ausweitung auf alle Bereiche, anschließend Replikation im gesamten Konzern und standortübergreifender Lastausgleich.
Lose 2 bis 4
Am nordamerikanischen Standort des Konzerns
Das vernetzte elektronische Etikett bringt die Priorität direkt aufs Objekt.
Eine Priorität, die am Objekt nicht sichtbar ist, wird nicht umgesetzt. Der nordamerikanische Standort des Konzerns ist mit dem Einsatz geolokalisierter, vernetzter elektronischer Etiketten noch weiter gegangen (BLE-ESL Display-Tags).
Das eingesetzte ESL-System
Systemkomponente | Menge |
|---|---|
Vernetzte elektronische Etiketten (Display-Tags) | 180 |
Hochpräzise Geolokalisierungs-Locators | 29 |
Gateways | 2 |
- Aktuelle Daten auf dem Fertigungsauftrag ohne Papier — kein veralteter Laufzettel mehr
- Prioritäten und Reihenfolgeänderungen aus der Feinplanung werden direkt am Objekt kommuniziert
- Hochpräzise geolokalisiert: Die Suche nach einem Fertigungsauftrag in der Werkstatt entfällt
- Messung der tatsächlichen Dauern der Routinen, um die Standardzeiten zu hinterfragen
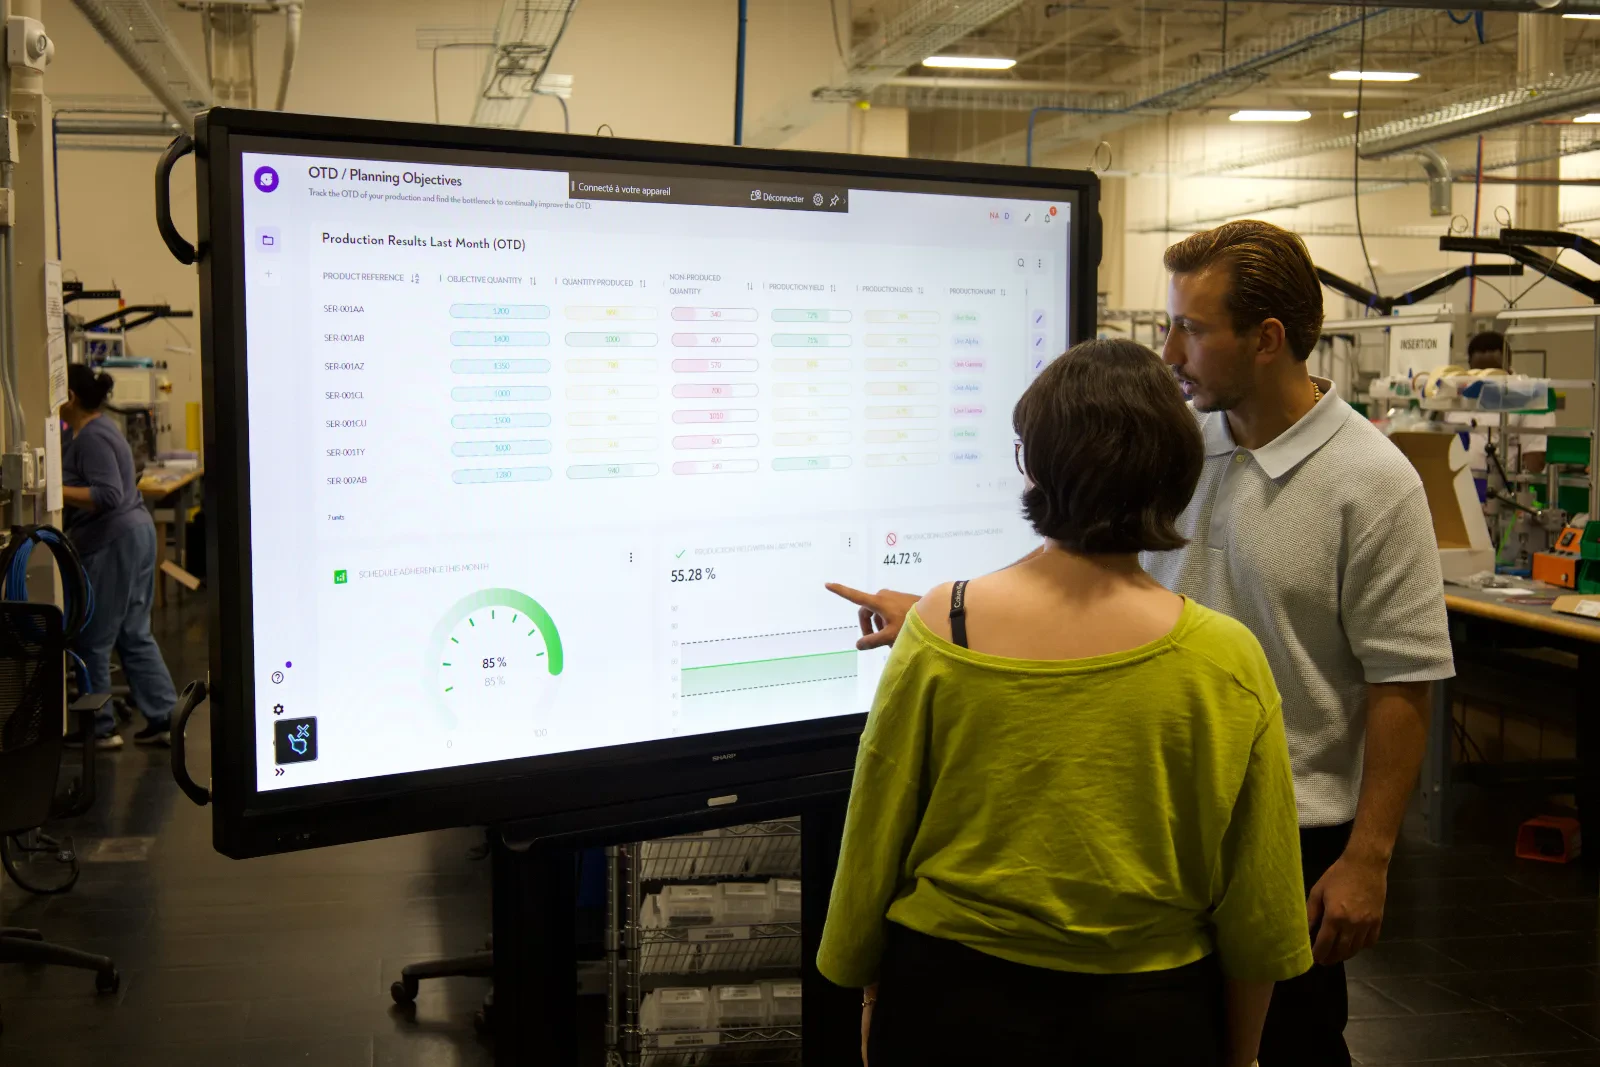
- Zusammen mit einem großen Werkstattbildschirm macht sie das WIP für alle in Echtzeit sichtbar
Die für diesen Rollout ausgewiesenen Ziele: OTD ≥ 95 % trotz der über 3 Jahre erwarteten steigenden Auslastung sowie eine papierlose digitale Fabrik mit dem Ziel, durch den Wegfall von Schritten ohne Wertschöpfung 1 Tag pro Fertigungsauftrag zu gewinnen.
Gemessene Ergebnisse
Die Durchlaufzeit als erster Erfolgsindikator.
Die WIP-Verfolgung mit Geolokalisierung ist seit 2022 an den französischen Standorten im Dauerbetrieb, mit verlängertem Abonnement — und einer Erweiterung des Umfangs mit jedem Zyklus.
- 2022Dauerbetrieb seit Beginn, Abonnement erneuert und Umfang mit jedem Zyklus erweitert
- ≥ 95 %OTD angestrebt beim nordamerikanischen Rollout — vertraglich im Projekt vereinbartes Ziel
- 1 Tagpro Fertigungsauftrag gewonnen, Ziel: Wegfall von Schritten ohne Wertschöpfung
- 7ausgerollte Bereiche — Auftragsfreigaben, Werkzeuge, Halbfertigteile, Fremdvergabe, Abweichungen, Feinplanung, API
Der heute abgedeckte Umfang: Verfolgung der Auftragsfreigaben (Tracking und Geolokalisierung der Behälter nach Zone) · Werkzeugverfolgung (Geolokalisierung und Rückverfolgbarkeit des Bestands) · Verfolgung von Halbfertigteilen · Management der Fremdvergabe · Management von Abweichungen (Meldung vor Ort und Ursachenanalyse) · Feinplanung der Fertigungsaufträge über mehrere Mini-Fabriken · API-Anbindung PPS ↔ ROBIN.
Die Hebel für die Liefertreue
Modellierte Größenordnungen, hier noch nicht gemessen.
Diese Größenordnungen wurden von Zozio auf Basis eines vergleichbaren Industrieunternehmens modelliert. Sie stammen nicht aus Messungen in diesem Projekt.
Hebel | Größenordnung |
|---|---|
OTD-Gewinn durch dynamische Priorisierung und Echtzeit-Transparenz | +15 OTD-Punkte |
Reduzierung der Durchlaufzeit durch automatische Neuplanung | −20 % |
Reduzierung der Neuplanung von Hand durch die Vorgesetzten | −80 % |
Kapazitätsgewinn im Konzern durch standortübergreifenden Lastausgleich | +5 % |
Neuberechnungszeit der Feinplanung bei einer Störung | weniger als 3 Sekunden |
Bevor Sie starten
Was dieses Projekt konkret erfordert hat.
Die vier Fragen, die sich jede Industrieleitung vor der Unterschrift stellt – und die Antworten, wie sie sich in diesem Projekt bestätigt haben.
In Losen, ohne Big Bang
Los 0 für das Datenmodell, Los 1 für die manuelle Feinplanung an allen Standorten, danach die Automatisierung. Jedes Los ist produktiv nutzbar.
Ihre Regeln, nicht unsere
Schwellenwerte je Schritt in Arbeitsstunden, Zählerstopp am Wochenende, Prioritäten P0 bis P3: Die Regeln sind die der Werkstatt, ohne Entwicklungsaufwand konfigurierbar.
Auf Konzernebene replizierbar
Ein standardisiertes Anwendungsmodell, Standort für Standort ausgerollt – bis hin zum standortübergreifenden Lastausgleich. Hosting in Frankreich, Europa oder den USA.
Weiter gehen
Die zugehörigen Anwendungsfälle.
MRO in der Luftfahrt
TAT senken
Die TAT geht nicht in der Arbeitszeit verloren, sondern in den Warteschlangen, die niemand misst.
Elektronik
Transparenz über das WIP in Echtzeit
Der Scan liefert den Fortschritt, die Geolokalisierung die Position. Erst die Kombination beendet das Suchen.
Tiergesundheit
Weg von der Excel-Planung
Excel ist nicht das Problem, sondern das Symptom. Zuerst die Daten aus der Fertigung, dann die Planung.
Häufig gestellte Fragen
Liefertreue und OTD.
Was ist die Liefertreue in der Fertigung?
Die Liefertreue — oder OTD, On-Time Delivery — ist der Prozentsatz der Aufträge, die innerhalb der vertraglich vereinbarten Fristen geliefert werden. Sie ist der Kennwert, der die Einhaltung von Kundenzusagen misst, und in vielen Spezialindustrien ein Element des kommerziellen Wertangebots — nicht nur ein interner KPI.
Warum ist die Liefertreue in einem Job Shop schwer einzuhalten?
Weil die Flüsse nicht linear sind: große Variantenvielfalt bei Arbeitsplänen, mehrfache Belegung derselben Ressourcen, kaskadierende Warteschlangen. Eine Verzögerung an einem Arbeitsplatz pflanzt sich auf nicht intuitive Weise fort. Ohne Echtzeittransparenz über Position und Verweildauer der WIP-Teile wird die Verzögerung erst bei der Lieferung erkannt.
Wie lässt sich die Liefertreue konkret verbessern?
Drei Schritte, in dieser Reihenfolge. Messen: WIP (Ware in Arbeit) verfolgen und deren Position orten, jeden Zonenwechsel automatisch mit Zeitstempel erfassen. Warnen: Verweildauerschwellen je Prozessschritt in Betriebsstunden festlegen und vor Überschreitung warnen. Priorisieren: ein gemeinsames Prioritätssystem einführen und die Priorität am Objekt sichtbar machen – Werkstatt-Bildschirm oder vernetztes elektronisches Etikett.
Welche Rolle spielt die Geolokalisierung bei der Verbesserung der Liefertreue?
Sie eliminiert die manuelle Erfassung und damit den Zeitversatz. Wenn die Geolokalisierung den Stufenwechsel automatisch auslöst, wird die Verweildauer ohne menschlichen Eingriff gemessen — und die Verspätungswarnung geht zum richtigen Zeitpunkt ab. Sie ermöglicht zudem einen Abgleich der Standardzeiten mit den tatsächlich erfassten Dauern, was die Zuverlässigkeit der zugesagten Termine erhöht.
Wie hilft das vernetzte elektronische Etikett der Liefertreue?
Weil eine Priorität, die am Objekt nicht sichtbar ist, nicht umgesetzt wird. Das Etikett zeigt die aktuellen Daten des Fertigungsauftrags an, kommuniziert die von der Feinplanung festgelegten Prioritätsänderungen und bleibt in Echtzeit geortet. Es ersetzt die papierbasierte Laufkarte – mit dem Ziel, beim nordamerikanischen Rollout der Gruppe 1 Tag pro Fertigungsauftrag einzusparen.
Muss die Feinplanung von Anfang an automatisiert werden?
Nicht unbedingt – und die Erfahrung aus diesem Projekt belegt es. Der Scope wurde neu ausgerichtet: zunächst die manuelle Feinplanung in allen Mini-Werken einführen, dann automatisieren – Vorrang haben Nutzung und Datenstandard. Ein ausgeklügelter Algorithmus in einem isolierten Bereich liefert weniger Liefertreue als ein einfaches, überall eingesetztes Tool.
Muss unser ERP ersetzt werden?
Nein. Ihr ERP bleibt das Referenzsystem für Fertigungsaufträge, Arbeitspläne und Stücklisten: Es wurde für die Verwaltung konzipiert, nicht für die Feinplanung. ROBIN verbindet sich über Standardkonnektoren (SAP, Sage und andere) und übernimmt, was das ERP nicht leisten kann: die dynamische Feinplanung mit endlicher Kapazität und Echtzeitdaten aus der Fertigung (Tracking, Geolokalisierung, tatsächlicher Fortschritt).
Dasselbe gilt für ein bestehendes MRO-System: ROBIN übernimmt dessen Arbeitsaufträge, Arbeitspläne und Vorgabezeiten und ergänzt die fehlende Ebene. Ihre ERP-Investition bleibt erhalten.
Jetzt aktiv werden
Wird Ihre Liefertreue gesteuert oder nur festgestellt?
Verschaffen wir uns einen Überblick über Ihre Werkstatt.
30 Minuten mit Ihren Daten · Antwort innerhalb von 24 Std. · Unverbindlich