
Profil · Responsable de production
Votre atelier tourne. Où est la pièce, maintenant ?
ROBIN est le cockpit temps réel de Zozio pour les ateliers à flux complexe. Les en-cours sont localisés sans saisie, l'écart au planning est visible poste par poste, et chaque aléa est replanifié avant qu'il n'atteigne un jalon client. Vous arbitrez depuis un écran, pas en faisant le tour des établières.
Ils produisent déjà avec ROBIN
Les trois chiffres
Trois indicateurs clefs pour maîtriser sa production quotidienne.
Ce sont ceux que ROBIN affiche en continu, et ceux qui reviennent dans le reste de cette page.
En-coursWIP
Ce qui est lancé, et où
Les pièces engagées dans l'atelier, localisées et datées. Une pièce immobile depuis quatre jours est une dérive que personne n'a encore vue.
Écartplan / réel
Le poste qui décroche
L'avance ou le retard de chaque poste sur son planning du jour. C'est ce qui dit où mettre la ressource avant la fin de l'équipe.
Aléasdu jour
Ce qui casse le planning
Pannes, absences, reprises, manquants. Chacun est chiffré : combien d'heures de charge déplacées, quel jalon client menacé.
Vos enjeux
Trois choses qui vous font perdre la journée.
Elles reviennent dans tous les ateliers à flux complexe : job shop, séries courtes, pièces unitaires ou maintenance.
Chercher au lieu de produire
Une pièce, un outillage, un dossier. Le temps passé à chercher n'apparaît sur aucun indicateur, mais il se prélève sur la capacité de l'atelier tous les jours.
Réponse — ROBIN.Tracking
- En-cours suivis1 480
- Immobiles > 48 h37
- Saisie opérateur0
Chaque en-cours localisé sur le plan de l'atelier, avec son temps de stagnation. Sans saisie supplémentaire.
Le retard qu'on découvre trop tard
Un poste décroche le mardi, l'information remonte le vendredi au point production. À ce moment-là il n'y a plus d'arbitrage possible : il reste à prévenir le client.
Réponse — ROBIN.Cockpit
- Poste Usinage M2 — retard 4 h 30Jalon en risque
- Renfort affecté — équipe après-midiRattrapé
L'écart au planning et le jalon client menacé s'affichent dès que le poste décroche — pas au point du vendredi.
Chaque aléa devient une réunion
Une panne, une absence, un manquant : il faut réunir l'ordonnancement, les méthodes et les chefs d'équipe pour reconstruire un séquencement. L'atelier attend pendant ce temps-là. Vous n'avez ni le temps ni le rôle de comparer des scénarios : il vous faut une réponse rapide, pas une simulation.
Réponse — ROBIN.Scheduling
< 2 min- Aléa déclaré
- Recalcul
- Atelier informé
Le séquencement est recalculé autour de la contrainte, et l'écran d'atelier affiche la nouvelle file de travail.
Le produit
ROBIN, la plateforme qui pilote l'atelier en temps réel.
ROBIN compte cinq modules. Celui que vous laissez ouvert toute la journée est le cockpit.
ROBIN.Cockpit
Tout l'atelier, visible en un seul endroit.
Le dashboard temps réel de l'atelier : plan des en-cours, Gantt, écarts et alertes, mis à jour à chaque événement de production.
- Les en-cours localisés sur le plan de l'atelier
- L'écart au planning poste par poste, en continu
- Zéro limite d'utilisateurs : chefs d'équipe et opérateurs inclus
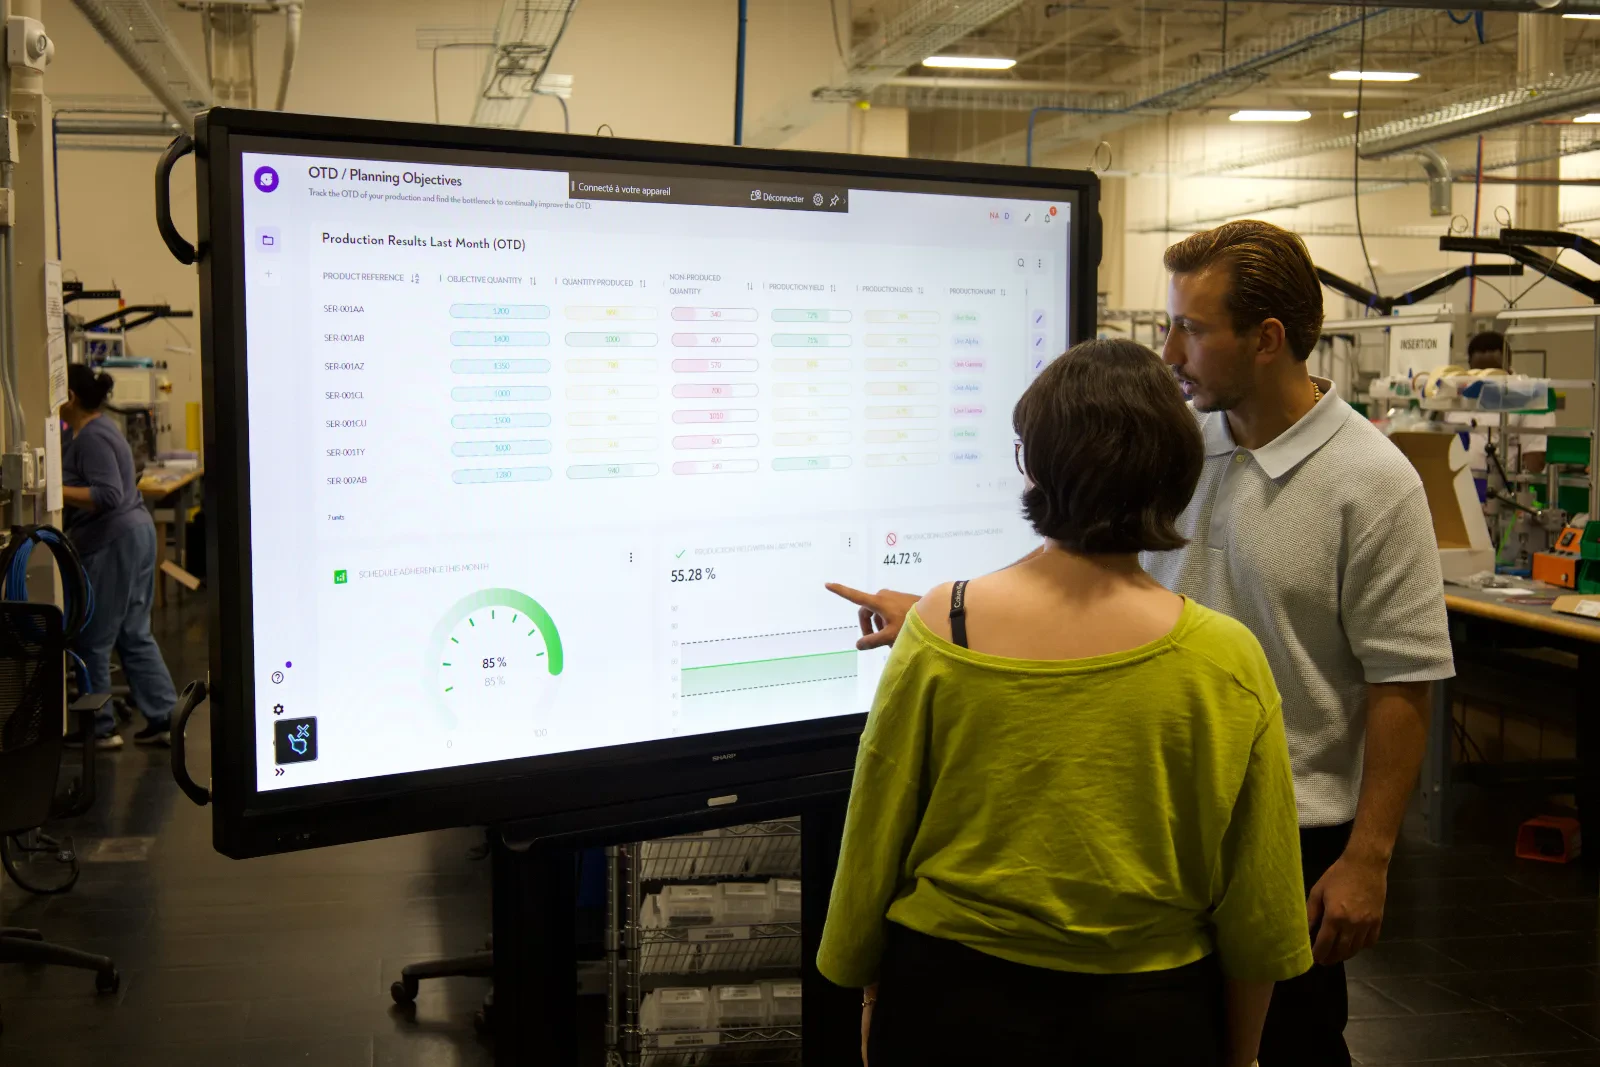
Où est la pièce, à cet instant.
Le plan de l'atelier avec les en-cours localisés. Cliquez sur une zone pour voir ce qui y stagne, depuis combien de temps, et quel ordre de fabrication est concerné.
Live tracking · temps réel
Où est l’ordre, maintenant.
Huit ordres suivis sur le plan de l’atelier. Ouvrez-en un : il montre le chemin qu’il a pris et l’écart qu’il a pris avec.
Live tracking · temps réel
Plan d’implantation — Atelier MRO
8 OF suivis · 13:20
WO-48190
APU igniter swap
P0▼ 6 h retard
5 / 6
WO-48201
Engine cowl reseal
P1▼ 2 h retard
4 / 6
WO-48214
Hydraulic actuator O/H
P1▼ 3 h retard
3 / 5
WO-48233
Landing gear NDT
P0▼ 9 h retard
2 / 6
WO-48219
Fan blade inspection
P2▲ 4 h avance
1 / 5
WO-48227
Flap track bearing
P1▼ 1 h retard
4 / 6
WO-48241
Cowl repaint
P2▲ 2 h avance
5 / 6
WO-48255
APU reassembly
P2● à l’heure
5 / 6
Le pastillage suit l’état de l’ordre · ouvrez un ordre pour tracer son passage de zone en zone.
Le calcul
Ce que la recherche vous coûte en capacité.
Chercher une pièce, un outillage ou un dossier ne figure sur aucun indicateur, et se prélève pourtant sur les heures productives de l'atelier. Localiser les en-cours en supprime l'essentiel. Reportez vos ordres de grandeur.
Votre atelier
Hypothèse : 60 % du temps de recherche supprimé par la localisation des en-cours, 220 jours travaillés, 1 560 h par ETP. Ordre de grandeur — la baseline réelle est posée au diagnostic, sur vos données.
Sur le terrain
Ce que ça change dans l'atelier.
- Aucune saisie ajoutée aux opérateurs : la localisation est automatique
- Un écran par îlot : la file de travail, dans l'ordre, avec l'outillage
- Le point production tient en cinq minutes, sur des chiffres partagés
- Périmètre pilote en production en moins de 3 mois
Ce que ROBIN change
L'atelier se pilote sur des faits, pas sur un tour de terrain.
Une seule version de la vérité
Ordonnancement, chefs d'équipe, méthodes et direction lisent le même écran. Le point production ne commence plus par une demi-heure de réconciliation de chiffres.
Les aléas absorbés dans la journée
Une panne ou une absence est déclarée, le séquencement est recalculé en moins de deux minutes et l'atelier voit sa nouvelle file de travail. Sans réunion de crise.
Une adoption qui ne se décrète pas
L'interface se comprend en 30 secondes et le métier ajuste les règles lui-même, sans ticket IT. C'est la condition pour que l'écran serve en poste et pas seulement au reporting.
Les résultats
Ce que ça donne sur un atelier réel.
Les gains constatés sur un périmètre délimité, et le cas client qui les documente.
- −7%de délai de traversée — constaté sur un atelier de réparation aéronautique
- < 2 minentre un aléa déclaré et un planning à nouveau exécutable
- 0saisie ajoutée : les en-cours sont localisés automatiquement
- < 3 moisde la signature à la production sur un périmètre pilote
Cas client · Atelier de réparation aéronautique
Trains d'atterrissage : 7 % de TAT gagnés sans ajouter de capacité.
Un MRO européen absorbe ses aléas sans dérive du TAT : ordonnancement recalculé en moins de deux minutes, en-cours localisés, plus de replanification sous Excel.
Lire le cas client- −7 %de TAT sur les équipements suivis
- < 2 minpour replanifier après un aléa
- 0replanification sous Excel
Le fournisseur
Ce que vous vérifiez avant d'installer un outil dans l'atelier.
Vos données restent maîtrisées
Hébergement cloud européen ou sur votre infrastructure, et export de vos données à tout moment. Pas de dépendance irréversible.
Branché sur votre SI
ROBIN se connecte à l'existant et ne remplace rien.
- SAP
- Sage
- MES
- GMAO
Aucun coût par utilisateur
Un écran par îlot et un accès par chef d'équipe ne coûtent rien de plus. Étendre l'usage à tout l'atelier ne déclenche pas de renégociation.
Un interlocuteur unique
Un chef de projet ROBIN.Deploy est sur site pour la mise en route, forme les équipes et reste jusqu'à leur autonomie.
Pour aller plus loin
Ce qu'on écrit pour un responsable de production.
Dynamic scheduling · Thèse
Scheduling MRO : pourquoi l'ordonnancement statique plombe votre TAT
Ce n'est pas la variabilité qui dégrade le TAT — c'est l'outil qui fait semblant qu'elle n'existe pas.
Cas client · Aéronautique
Réduire le TAT sur un atelier de trains d'atterrissage
Le détail du chantier : baseline, périmètre, résultats mesurés et calendrier de déploiement.
FAQ · Production
Les questions qu'on nous pose au point production
Comment ROBIN sait où se trouve une pièce ?
ROBIN.Tracking localise les en-cours par capteurs, sans saisie opérateur. Chaque pièce, bac ou support apparaît sur le plan de l'atelier, avec le temps passé à sa position actuelle. Les déclarations de l'atelier complètent le suivi d'avancement.
Faut-il ajouter de la saisie pour les opérateurs ?
Non, c'est le principe. La localisation est automatique et l'avancement remonte des déclarations qui existent déjà dans vos outils : aucun formulaire supplémentaire, ni en cours ni en fin de poste. L'écran d'atelier affiche la file de travail : ce qui est à faire, dans quel ordre, avec quel outillage. L'opérateur consulte, il ne renseigne pas un tableur.
Que se passe-t-il quand une machine ou un moyen devient indisponible ?
L'indisponibilité est déclarée, le moteur recalcule l'ordonnancement autour de la contrainte et propose un nouveau séquencement en deux minutes environ. Les opérations qui mettent un jalon client en risque sont signalées, avec l'impact chiffré.
Mes équipes vont-elles l'utiliser ? Est-ce simple à prendre en main ?
C'est notre priorité de conception. L'interface est pensée pour le terrain : un plan d'atelier, une file de travail, des alertes. Un opérateur ou un chef d'équipe voit en un coup d'œil quoi faire, dans quel ordre, et où se trouve chaque pièce. La prise en main se fait en quelques heures, formation incluse, et il n'y a pas de coût par utilisateur : tout l'atelier y accède. Sortir d'Excel devient un gain de temps immédiat, pas une contrainte.
Combien de temps dure un déploiement ROBIN ?
De la signature à la mise en production, comptez moins de trois mois dans la majorité des cas, accompagnement inclus, là où des APS lourds demandent 16 à 24 mois. Une démonstration sur vos propres données se monte en quelques jours.
On démarre ensuite sur un périmètre critique (un atelier, une ligne, une ressource), puis on étend au rythme de vos équipes. L'essentiel du travail porte sur la structuration des gammes et des ressources, pas sur le paramétrage du logiciel. Le calendrier est découpé en phases, avec des jalons et des critères de succès définis au démarrage.
Faut-il remplacer notre MES ?
Ça dépend de ce que couvre votre MES. ROBIN peut se connecter à votre MES existant, ou prendre en charge la gestion des ordres de fabrication si vous n'en avez pas : lancement et suivi des OF, déclarations d'avancement par les opérateurs, temps passés et traçabilité des opérations. Avec en plus l'ordonnancement dynamique à capacité finie et la localisation en temps réel des en-cours.
Passer à l'action
L'atelier peut être piloté sur des faits.
Nous venons voir votre flux, posons la baseline et délimitons un périmètre pilote avec vos équipes.